Ürün Danışmanlığı
E-posta adresiniz yayımlanmayacaktır. Gerekli alanlar işaretlenmiştir *


Soğuk Başlıklı Tarım Makinesi Parçaları: Dayanıklılığın Temeli
Ağu 06,2025Senkromeç kılavuz bloğu montajı hakkında bilmeniz gerekenler?
Ağu 06,2025Otobüs Şanzıman Parçaları Araç Performansı Açısından Neden Kritiktir?
Ağu 06,2025Ticari Araç Şanzıman Parçaları: Pazar Trendleri ve Bakım Konusunda Kapsamlı Bir Kılavuz
Ağu 06,20252-3. viteste gıcırdayan bir şanzıman veya yük altında beşinci vitesten düşen yeniden oluşturulmuş bir ünite genellikle tek bir yapısal nedenden dolayı başarısız olur: otomotiv senkronize edici parçaları iç kısım boyut sınırlarını aşmış. Kaydırıcılar, payandalar, engelleyici halkalar ve kılavuz bloklar her vardiyanın yükünü emer; Doğruluğu kaybettiklerinde vites geçişi, kontrollü bir hız eşleşmesi yerine metalin metale çarpması haline gelir.
Senkronizatör bileşenlerini belirleyen tamirciler ve OEM kalite ekiplerinin, her bir parçanın nasıl çalıştığını, hangi aşınma modunun hizmet ömrünü sonlandırdığını ve bir tedarikçinin onaylanmadan önce hangi kanıtları sunması gerektiğini bilmesi gerekir.
Senkronizatör tertibatı, mekanik bir hız eşleştirme sistemidir: dişlinin ve şaftının dönme hızını, tırnak dişleri birbirine kilitlenmeden önce eşitler ve bunu her vardiyada saniyeden kesirli bir sürede yapar.
Sürücü kolu hareket ettirdiğinde vites çatalı manşonu göbek kamaları boyunca kaydırır. Yaylı payandalar blokaj halkasını dişli sürtünme konisine doğru bastırır; koni sürtünmesi hız farkını ortadan kaldırır; halka daha sonra iç dişlerini indeksler ve manşon dişli çarkların üzerinden geçerek tam kilitlenir. Tamamlanan bağlantı, motor torkunu manşon, göbek ve şaft aracılığıyla taşır.
Üç geometri, vites değiştirme kalitesini her şeyden daha fazla belirler: desteklerin radyal yüksekliği, manşon ve göbek kamaları arasındaki boşluk ve blokaj halkasının koni açısı. Bir payanda yüksekliği kaybettiğinde, halka daha az eksenel kuvvet görür, senkronizasyon penceresi genişler ve sürücü gecikmeli veya çentikli bir kavrama hisseder.
Her senkronizatör, her biri farklı bir üretim rotasına ve farklı bir baskın aşınma moduna sahip dört adet yük taşıyan bileşen grubu kullanır.
Kaydırıcı, vites çatalı tarafından itilen kısımdır. İç spline dişleri, vardiyanın sonunda dişli çarklara kilitlenir ve diş pahlarındaki herhangi bir yuvarlama, vites değiştirme hissini kesinden belirsize çevirir. Kamalı yüzeylerdeki aşınma ve deforme olmuş pah kenarları normal aşınma belirtileridir. Kaydırıcılar genellikle tozla dövülür veya makinede işlenir ve traşlanır, ardından karbürlenir.
 Manuel Şanzımanlar için Damgalı Senkronizer Kaydırma Düzeneği Bu kaydırıcı düzeneği, sabit boyutlar ve yay esnekliği için adım adım kalıp damgalamayla yapılır. Binek otomobillere ve hafif kamyonlara uygundur ve hafif, yüksek mukavemetli tasarımı, vites geçişlerinin yumuşaklığını artırmayı amaçlamaktadır. Ürünü Görüntüle →
Anahtarlar veya itme blokları olarak adlandırılan payandalar, eksenel kaydırma kuvvetini kaydırıcıdan engelleyici halkaya taşıyan yay yüklü bölümlerdir. Üç destek, göbek yuvalarında 120 derece aralıklarla durur ve bunların kenar geometrisi, halkanın koniye ne kadar hızlı bastırıldığını kontrol eder. Soğuk şişirme standart üretim yöntemidir çünkü çelik tanecik parçanın konturunu takip eder, bu da tekrarlanan darbeler altında kenar çökmesine karşı direnci artırır.
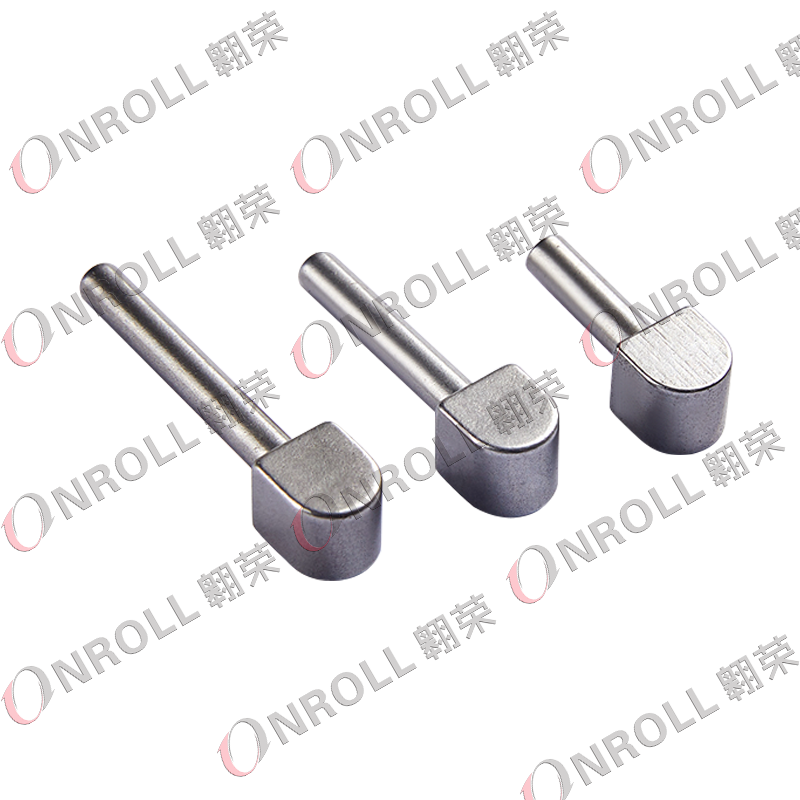 Ticari Şanzımanlar için Soğuk Başlı Senkronizatör İtme Bloğu Soğuk şişirme artı işlemeyle oluşturulan bu itme bloğu, maliyeti düşürürken mekanik gücü korur. Yüksek yüklü ticari dişli kutuları ve ikincil şanzımanlar için tasarlanmıştır. Ürünü Görüntüle →
Kılavuz blokları destekleri göbek yuvalarının içinde aynı hizada tutar; durdurma blokları manşon hareketini sınırlandırır. Her ikisi de hızlı veya kaçırılan vardiyalar sırasında darbe yüklerine dayanır ve ilk hasar plastik deformasyon ve çekiçleme izleri olarak görünür. Tedarikçiler bunları soğuk kafayla veya alaşımlı çelikten işleyerek çalışma yüzeylerini sertleştirir.
 Kaydırıcının Serbest Bırakılmasını Önleyen Soğuk Başlı Senkronizer Durdurma Bloğu Bu durdurma bloğu, verimli üretim ve maliyet tasarrufu için soğuk şişirme kalıplama kullanır. Basit yapısı kaydırıcının hareketini sınırlayarak vites değiştirme sırasında kaydırıcının serbest kalmasını önlemeye yardımcı olur. Ürünü Görüntüle →
Engelleyici halka senkronizasyonu sağlayan sürtünme elemanıdır. Konik bir sürtünme yüzeyine ve hızlar eşleşene kadar manşonu bloke eden kilitleme dişlerine sahiptir. Pirinç, bronz ve sinterlenmiş çelik yaygın olarak kullanılan malzemelerdir; koni çentikleri ve aşınmış kilitleme dişleri çoğu dişli çatışması şikayetinin temel nedenleridir.
| Bileşen | Birincil işlev | Tipik üretim rotası | Baskın başarısızlık modu |
| Kaydırıcı (vites değiştirme kolu) | Vites çatalı yükünü göbek kamaları aracılığıyla dişlilere aktarır | Toz dövme, işleme ve tıraşlama, karbürleme | Kamalı sürtünme ve pah aşınması |
| Destekler (anahtarlar) | Engelleyici halkayı dişli konisine doğru bastırın | Sertleştirme ile soğuk başlık | Kenar çökmesi ve yükseklik kaybı |
| Kılavuz ve durdurma blokları | Destekleri hizalı tutun ve manşon hareketini sınırlandırın | Soğuk şişirme veya standart dışı işleme | Darbe deformasyonu ve çekiçleme |
| Engelleyici halka | Dişli hızına uygun sürtünme yüzeyi | Pirinç veya bronz dövme, sinterlenmiş çelik | Koni çizilmesi ve diş aşınması |
Senkronizatör parçaları rastgele kırılmalarla değil, öngörülebilir aşınma mekanizmalarıyla arızalanır. Baskın mekanizma görev döngüsü, yağ durumu ve vites değiştirme davranışı tarafından kontrol edilir.
Dur-kalk trafiği ilk önce engelleyici halka konisini aşındırır, çünkü koni düşük hızlarda en fazla sürtünme işini yapar. Otoyol kilometresi, tekrarlanan yüksek yük bağlantıları nedeniyle dikme kenarlarını ve manşon pahlarını aşındırır. Kirlenmiş yağ, parçacıkları nispeten yumuşak halka yüzeylerine gömerek her modu hızlandırır.
Arızalı senkronlayıcı bileşenine göre vardiya kalitesi şikayetlerinin payı
Yeniden oluşturulan manuel vites kutularının söküm incelemesinden temsili dağıtım; gerçek paylar görev döngüsüne, yağ durumuna ve vardiya stiline göre değişir.
Üretim yöntemi, bir senkromeç parçasının yorulma mukavemetine ve parti tutarlılığına karar verir. Soğuk yönlendirme, yüksek hacimli dikmeler, pimler ve kılavuz bloklar için belirlenmiş yoldur; işleme, prototipler ve küçük seriler için geçerliliğini korur.
Soğuk şişirme, tel stoğunu oda sıcaklığında neredeyse net bir şekle getirerek çelik taneciklerinin parça konturu boyunca akmasını sağlar. Ortaya çıkan payanda, çubuk stoğundan işlenmiş aynı geometriye göre bükülmeye ve darbeye daha iyi direnç gösterir ve stabilize edilmiş bir kalıp seti, uzun üretim süreçleri için sıkı toleransları korur. Takas, takım yatırımı ve değişkenler arasında geometriyi değiştirmek için gereken çabadır.
Özel bir soğuk başlık hattı, senkronizatör parça üreticisi için güçlü bir kalite sinyalidir. 1992'den bu yana senkronizör sürgüleri üreten ve yolcu, ticari ve otobüs dişli kutusu parçaları için soğuk şişirme ve standart dışı işleme hatları işleten Çinli bir tedarikçi olan Jiaxing OnRoll Machinery Co., Ltd. buna odaklanmış bir örnektir. Ürün yelpazesinde senkronlayıcı kaydırıcılar, kılavuz blok düzenekleri, plastik kaydırıcılar ve OEM programları için soğuk başlı kaydırma bileşenleri bulunur.
Bir senkronizatör parçası üreticisi, pazarlama materyallerine göre değil, belgelenmiş kanıtlara göre yetkinleşir. İlk numune partisinden önce kalite sistemini, malzeme izlenebilirliğini, boyutsal raporlamayı ve proses stabilitesini doğrulayın.
Bir senkronizatör parçasının saha arızası, birim fiyatının yüzlerce katına mal olur, bu nedenle kaynak kullanımı, satın alma kadar kalite ve mühendislik ekiplerine aittir. Aşağıdaki adımlar, IATF 16949 sertifikalı bir tedarikçinin halihazırda üretebileceği kanıtlarla örtüşmektedir.
Özel geometri için, OEM sözleşmeli üretim ayrı bir yeterlilik yolunu takip eder. Üreticinin mühendislik ekibinin çizim aşamasından itibaren dahil edilmesi, özellikle soğuk başlı işlenmemiş parçalar ve standart dışı senkronlayıcı parçalar için daha sonra tolerans sürprizlerini azaltır.
Taşlama, köpek dişleri kilitlenmeye çalıştığında dişli hızlarının hala farklı olduğu anlamına gelir. Genel nedenler aşınmış bir engelleyici halka konisi, yüksekliği kaybolmuş payandalar, sırlı bir sürtünme yüzeyi veya bozulmuş sürtünme özelliklerine sahip yağdır. Bir sökme işleminde normalde koni ve yuvarlak dikme kenarlarında perde izleri görülür.
Seti değiştirin. Aşınmış bir manşon pahı, aşınmış bir halka diş profiliyle eşleştirilir ve yeni payandaların aşınmış bir halkayla karıştırılması orijinal çakışma desenini korur. Set, göbek, kayan manşon, payandalar, yaylar ve blokaj halkasını içerir ve yeniden yapılanmayı önlemenin standart yoludur.
Aynı çelik kalitesi için, soğuk başlı parça normalde daha iyi yorulma direnci sunar çünkü tane akışı geometriyi takip eder ve işleme ile kesilmez. Prototipler, küçük seriler ve biçimlendirilemeyen özellikler için işleme hala pratiktir. Yüksek hacimli dikmeler ve itme blokları için soğuk yön daha güçlü bir yoldur.
Çizimi veya fiziksel bir numuneyi, dişli kutusu uygulamasını, tahmini yıllık hacmi, malzeme özelliklerini, gerekli sertlik aralığını ve onarım programları için mevcut arızanın açıklamasını gönderin. Soğuk kafalı bir imalatçı daha sonra geometrinin oluşturulup oluşturulamayacağına ve hangi boyutsal kapasitenin garanti edilebileceğine karar verebilir.
E-posta adresiniz yayımlanmayacaktır. Gerekli alanlar işaretlenmiştir *

(+86)-191 0581 0729
(+86)-137 5830 1558