Ürün Danışmanlığı
E-posta adresiniz yayımlanmayacaktır. Gerekli alanlar işaretlenmiştir *


Soğuk Başlıklı Tarım Makinesi Parçaları: Dayanıklılığın Temeli
Ağu 06,2025Senkromeç kılavuz bloğu montajı hakkında bilmeniz gerekenler?
Ağu 06,2025Otobüs Şanzıman Parçaları Araç Performansı Açısından Neden Kritiktir?
Ağu 06,2025Ticari Araç Şanzıman Parçaları: Pazar Trendleri ve Bakım Konusunda Kapsamlı Bir Kılavuz
Ağu 06,2025Düzgün bir manuel şanzıman vites değişimi, birlikte çalışan birkaç küçük hassas bileşene bağlıdır. Bu bileşenlerden biri de senkronizatör itme bloğu , belirli senkronizör tasarımlarında, vitese geçme sırasında senkronizasyon mekanizmasının hareketini ve yükünü kontrol etmeye yardımcı olmak için kullanılan kompakt bir parçadır.
Bileşen basit görünse de geometrisi, temas yüzeyleri, boyutsal tutarlılığı ve malzeme özellikleri senkronizasyon yanıtını ve kaydırma kalitesini etkileyebilir. Dişli kutusu üreticileri, senkronizatör tedarikçileri, şanzıman tamircileri ve satış sonrası distribütörler için, aşınmayı değerlendirirken, yedek parçaları belirlerken veya özelleştirilmiş bileşenleri tedarik ederken bir itme bloğunun nasıl çalıştığını anlamak da önemlidir.
Jiaxing OnRoll Machinery Co., Ltd. otomotiv uygulamaları için senkronizör ve şanzıman bileşenleri üretmektedir. Senkronizatör itme bloğu üretimi sonraki işleme ile soğuk şişirme bileşenin gerekli mekanik özelliklerini korurken üretim verimliliğini artırmak.
Bir senkronizör itme bloğu, belirli transmisyon senkronizör düzeneklerinin göbek ve manşon mekanizmasının içinde veya bitişiğinde bulunan küçük bir bileşendir. Kesin konumu ve şekli şanzıman ve senkronizatör tasarımına göre değişir.
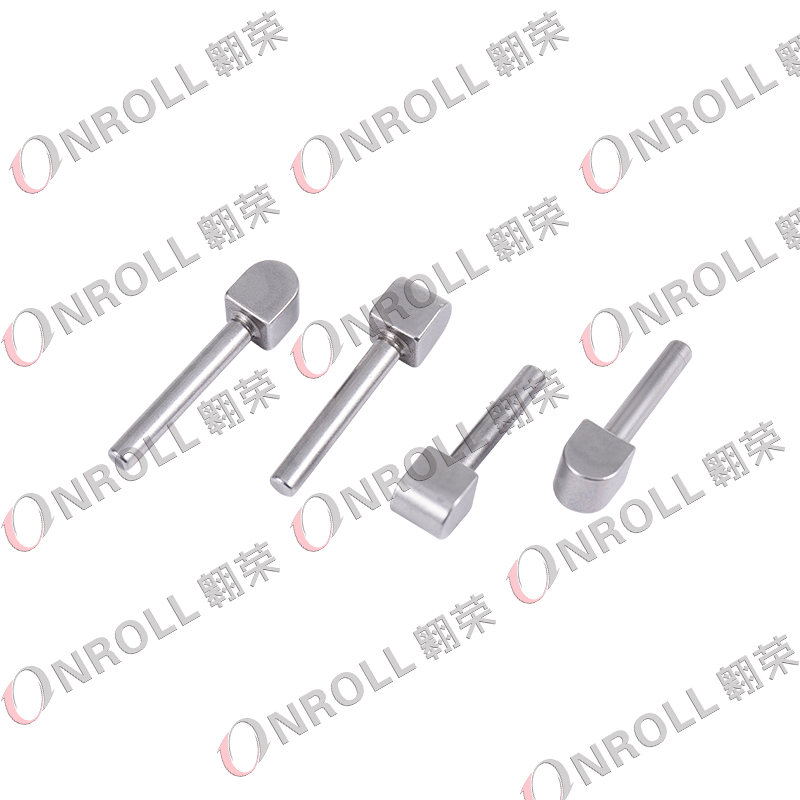
Terminoloji de kafa karışıklığı yaratabilir. Üreticiye ve teknik belgelere bağlı olarak ilgili bileşenler şu şekilde tanımlanabilir: senkronizatör itme bloğu, key, strut, insert, slider, or guide block . Bu terimler, geometrileri ve çalışma fonksiyonları farklı olabileceğinden, otomatik olarak birbirinin yerine kullanılabilirmiş gibi değerlendirilmemelidir.
Tipik bir eşleyici düzeneği şunları içerebilir:
Bu nedenle, parça tanımlaması için alıcılar yalnızca görünüşe güvenmekten kaçınmalıdır. Görsel olarak benzer iki itme bloğunun gerçekten uyumlu olup olmadığını doğrulamak için şanzıman modeli, OEM referansı, bileşen boyutları, oluk konumu, temas yüzeyi profili ve yay arayüzü gerekli olabilir.
Sürücü vites kolunu hareket ettirdiğinde seçme mekanizması, senkromeç manşonunu seçilen vitese doğru hareket ettiren vites çatalını çalıştırır. Manşonun dişli dişlerine tam olarak geçebilmesi için senkronizörün dönen bileşenler arasındaki hız farkını azaltması gerekir.
İtme bloğunun tam rolü senkronizör tasarımına bağlıdır. Birçok düzenlemede kama, payanda veya itme blok mekanizması senkromeç içindeki kontrollü eksenel kuvvetin aktarılmasına yardımcı olur ve senkromeç halkasının dişli konisi ile temas etmesine yardımcı olur. Halka ile koni arasındaki sürtünme, daha sonra, hızları birbirine geçme için yeterince yakın olana kadar bileşenleri hızlandırır veya yavaşlatır.
Basitleştirilmiş vardiya sırası şöyledir:
Vites çatalı → senkromeç manşonu hareketi → itme bloğu/anahtar hareketi → senkromeç halkası ve koni kontağı → hız eşleştirme → diş kavraması.
Doğru şekilde üretilmiş bir itme bloğu bu nedenle tutarlı harekete, ön yüklemeye ve senkronizasyon zamanlamasına katkıda bulunur. Aşırı boşluk, bozuk geometri, hasarlı temas yüzeyleri veya yanlış montaj, senkronizörün tepki verme hızını değiştirebilir ve vites değiştirme eforunu veya kavrama şokunu artırabilir.
Bununla birlikte, kötü vites değiştirme hiçbir zaman yalnızca itme bloğuna atfedilmemelidir. Senkromeç halkaları, manşonlar, göbekler, yaylar, dişliler, vites çatalları, yataklar ve şanzıman yağlayıcısı benzer belirtilere neden olabilir.
İtme bloğu diğer senkromeç bileşenleriyle tekrar tekrar temas ettiğinden, çalışma yüzeyleri giderek aşınabilir. Şanzımanın yeniden inşası sırasında inceleme özellikle önemlidir çünkü dikkat yalnızca senkromeç halkasına odaklandığında hasarlı bir itme bloğu gözden kaçabilir.
| Gözlemlenen Durum | Olası Etki | Başka Neler İncelenecek |
| Cilalı veya girintili temas yüzeyi | Senkronizatör ön yüklemesi veya gecikmeli yanıt değiştirildi | Halka, kol ve yay |
| Adım aşınması veya oluk oluşumu | Kısıtlı veya tutarsız hareket | Göbek yuvası ve birleşme yüzeyleri |
| Yontma kenarı | Düzensiz etkileşim veya metalik gürültü | Kovan dişleri ve gevşek döküntüler |
| Bükülmüş veya bozulmuş blok | Bağlayıcı ve artan vardiya çabası | Göbek, çatal ve montaj hizalaması |
| Düzensiz aşınma | Asimetrik yükleme | Yay durumu ve senkronizatör hizalaması |
Yaygın sürüş belirtileri arasında sert vites değiştirme, geç devreye girme, vites çakışması, vites kolunda anormal direnç, takırtı veya eksik senkronizasyon yer alabilir. Bu semptomlar, push-block arızasının kanıtı olmaktan ziyade tanısal ipuçlarıdır.
Yeniden yapılandırma sırasında teknisyenler tertibattaki tüm itme bloklarını karşılaştırmalı, tespit yaylarını incelemeli, göbek yuvaları içindeki serbest hareketi kontrol etmeli ve şanzıman üreticisinin servis spesifikasyonlarına göre ilgili açıklıkları ölçmelidir.
Üretim yönteminin üretim maliyeti, boyutsal tekrarlanabilirlik, malzeme kullanımı ve mekanik performans üzerinde doğrudan etkisi vardır. Bir itme bloğu teorik olarak öncelikle işleme yoluyla üretilebilir, ancak yüksek hacimli otomotiv üretiminde genellikle hassas son işlemden önce temel şeklin oluşturulmasından yararlanılır.
OnRoll, senkronize edici itme blokları için aşağıdakilerin bir kombinasyonunu kullanır: soğuk şişirme ve işleme . Şirket, bu yaklaşımın, parçanın gerektirdiği mekanik gücü korurken üretim maliyetini düşürmeyi ve verimliliği artırmayı amaçladığını belirtiyor.
Tipik bir üretim rotası şunları içerebilir:
Soğuk şekillendirme, katı stoktan komple bir bileşenin işlenmesinden daha iyi malzeme kullanımı sağlayabilir. Ayrıca büyük üretim süreçlerinde işleme süresini de azaltabilir. Bununla birlikte, karmaşık temas yüzeyleri ve dar işlevsel boyutlar hâlâ kontrollü ikincil işlemler gerektirmektedir; bu nedenle şekillendirme ve işlemenin birleştirilmesi özellikle şanzıman bileşenleri için faydalıdır.
Her senkronizatör itme bloğu için evrensel bir malzeme kalitesi, sertlik değeri veya boyut toleransı yoktur. Bu parametreler senkronizör tasarımı, yük koşulları, eşleşen bileşenler, üretim süreci ve dişli kutusu üreticisinin çizimine göre belirlenir.
Önemli özellikler genellikle şunları içerir:
Amaç sadece senkronizöre uyan bir parça yapmak değildir. Bileşenin ayrıca doğru şekilde hareket etmesi, yay ve manşonla amaçlanan ilişkiyi sürdürmesi ve üretim partileri arasında boyutsal olarak tutarlı kalması gerekir.
Bu nedenle kalite kontrolü, özel ölçüm aletlerini, boyutsal ölçüm ekipmanlarını, profil muayenesini, uygulanabilir olduğunda sertlik testini, yüzey kontrollerini ve işlevsel değerlendirmeyi içerebilir. OnRoll bir altında çalışır IATF 16949 kalite yönetim sistemi senkronizatör üretiminin otomatik boyutsal ve elastik test ekipmanlarını içerdiğini belirtiyor.
Profesyonel alıcılar için, yalnızca araç adına göre bir senkronizatör itme bloğu seçmek çoğu zaman yeterli değildir. Tek bir araç platformu, model yıllarına, motor seçeneklerine, pazarlara veya aktarma organları konfigürasyonlarına göre farklı şanzımanlar kullanabilir.
Bir tedarikçiye sağlanacak en yararlı bilgiler şunları içerir:
Bir OEM numarası mevcut değilse, bir çizim veya fiziksel bir örnek, bileşeni genel bir dişli kutusu fotoğrafından tanımlamaya çalışmaktan daha yararlı olabilir.
OEM ve özel projeler için alıcılar, tedarikçinin üretilebilirlik incelemesi ve kalıplamadan numune doğrulama ve hacim üretimine kadar tüm süreci destekleyip destekleyemeyeceğini de değerlendirmelidir. İstikrarlı parti tutarlılığı özellikle önemlidir çünkü senkromeç bileşenlerindeki küçük boyutlu değişiklikler, tek tek parçalar kabul edilebilir görünse bile montaj davranışını değiştirebilir.
Küçük yüzey işaretleri, otomatik olarak bir itme bloğunun arızalandığı anlamına gelmez, ancak aşırı derecede aşınmış, yontulmuş, deforme olmuş veya çatlamış bileşenlerin normalde değiştirilmesi, onarılmaktan daha iyidir.
Aşınmış bir itme bloğunun işlenmesi, malzemeyi işlevsel bir yüzeyden çıkarabilir ve yay, göbek, manşon veya senkromeç halkası ile ilişkisini değiştirebilir. Ek taşlama veya ısıl işlem de orijinal boyut durumunu değiştirebilir. Onaylanmış bir onarım spesifikasyonu mevcut olmadığı sürece, küçük hassas senkronlayıcı bileşeninin yenilenmesi, doğru şekilde üretilmiş bir yedek parçanın kullanılmasından daha fazla belirsizlik yaratabilir.
Bu nedenle şanzımanın yeniden inşası sırasında değiştirme kararları yalnızca görsel görünümden ziyade üreticinin aşınma limitlerine ve inceleme kriterlerine dayanmalıdır.
Senkronizatör itme bloğunun boyutu küçüktür ancak üretim açısından zorludur. Tutarlı şekillendirme, doğru işlevsel yüzeyler, kontrollü malzeme özellikleri ve güvenilir denetim, bileşenin senkronizör tertibatı içindeki performansını etkiler.
Jiaxing OnRoll Machinery Co., Ltd. otomotiv senkronizatörü ve şanzıman bileşenleri tedarik ediyor ve müşterilere bileşen geliştirmeden seri üretime kadar destek veriyor. Özel push-block projeleri için alıcılar değerlendirme için mevcut bir numuneyi, iletim referansını, OEM numarasını veya mühendislik çizimini gönderebilir.
Yeni veya mevcut bir dişli kutusu programı için senkronizatör itme bloğuna mı ihtiyacınız var?
OEM, satış sonrası, yeniden inşa ve şanzıman üretim uygulamalarına yönelik senkronizatör itme blokları ve diğer hassas araba vites kutusu bileşenlerini görüşmek için OnRoll ile iletişime geçin.
Senkronizatör tasarımına bağlı olarak itme bloğu, senkronizasyon işlemi sırasında hareketi ve yüklemeyi kontrol etmek için manşon, göbek, yay ve senkromeç halkasıyla birlikte çalışır. Tam vitese geçmeden önce düzeneğin doğru duruma ulaşmasına yardımcı olur.
Olası belirtiler arasında daha sert vites değiştirme, gecikmeli devreye alma, anormal vites değiştirme direnci, tıkırtı veya vites çarpışması yer alır. Bu belirtiler aynı zamanda senkromeç halkaları, manşonlar, göbekler, çatallar, yaylar, dişliler veya yağlama sorunlarından da kaynaklanabilir; bu nedenle tüm aksamın kontrol edilmesi gerekir.
Mutlaka değil. Farklı üreticiler farklı terminoloji kullanır ve geometri ve işlev, senkronizatör tasarımları arasında farklılık gösterebilir. Bileşeni daima şanzıman modelini, çizimini, referans numarasını ve boyutlarını kullanarak tanımlayın.
Tek bir evrensel spesifikasyon yoktur. Malzeme kalitesi, sertlik, ısıl işlem, yüzey durumu ve toleranslar dişli kutusu veya senkronizatör mühendislik çizimine uygun olmalıdır.
Soğuk şişirme, iyi malzeme kullanımıyla temel bileşen geometrisini verimli bir şekilde üretebilirken hassas işleme, kritik oluklar, profiller ve temas yüzeyleri oluşturur. İki prosesin birleştirilmesi, hassas iletim bileşenlerinin uygun maliyetli hacimli üretimi için uygun olabilir.
İdeal olarak OEM numarasını, şanzıman modelini, 2 boyutlu çizimi, 3 boyutlu modeli, malzeme spesifikasyonunu, kritik toleransları, beklenen miktarı ve mevcut olduğunda fiziksel bir numuneyi sağlayın. Bu, üreticinin üretilebilirliği ve uyumluluğu daha doğru bir şekilde değerlendirmesine olanak tanır.
Yenileme yalnızca onaylı bir onarım spesifikasyonunun buna izin vermesi durumunda mümkündür. Malzemenin çıkarılması işlevsel boyutları ve senkronizör ön yükünü değiştirebilir; dolayısıyla hasarlı hassas itme bloklarının orijinal tasarım gereksinimlerini karşılayan bileşenlerle değiştirilmesi genellikle daha güvenlidir.
E-posta adresiniz yayımlanmayacaktır. Gerekli alanlar işaretlenmiştir *

(+86)-191 0581 0729
(+86)-137 5830 1558