Ürün Danışmanlığı
E-posta adresiniz yayımlanmayacaktır. Gerekli alanlar işaretlenmiştir *


Soğuk Başlıklı Tarım Makinesi Parçaları: Dayanıklılığın Temeli
Ağu 06,2025Senkromeç kılavuz bloğu montajı hakkında bilmeniz gerekenler?
Ağu 06,2025Otobüs Şanzıman Parçaları Araç Performansı Açısından Neden Kritiktir?
Ağu 06,2025Ticari Araç Şanzıman Parçaları: Pazar Trendleri ve Bakım Konusunda Kapsamlı Bir Kılavuz
Ağu 06,202580.000 km'de 3-4 viteste taşlamaya başlayan bir vites kutusu nadiren sürüş tarzı bir sorundur. Temel neden normalde göbeğin içindedir: destek yayı gerilimini kaybetmiş bir senkromeç kaydırıcısı, boyutsal sınırını aşmış bir kılavuz bloğu veya vites rayını artık yerinde tutamayan bir tetik pimi. Şanzıman vites değiştirme bileşenleri Kol hareketini temiz, senkronize vites geçişine dönüştüren hassas parçalardır ve aşınma davranışları, vites kutusunun 300.000 km boyunca sorunsuz bir şekilde vites değiştirip değiştirmeyeceğini veya 60.000 km'den önce garanti işlemi için geri gelip gelmeyeceğini belirler.
Bu parçaları anlayan kaynak bulma ekipleri daha az saha dönüşü yapar ve doğrulanmış veriler üzerinden pazarlık yapar. Bu kılavuz, tüm vardiya yolunu, 500 birimlik saha çalışmasından elde edilen baskın arıza modlarını, soğuk işleme ile işleme arasındaki dengeyi ve güvenilir bir makineyi ayıran kalite kontrollerini kapsar. bileşenleri tedarikçisi marjinal birinden.
Manuel veya otomatikleştirilmiş manuel şanzımandaki dişli bağlantı yolu, koldan kablo veya çubuk ve vites çatalı boyunca senkromeç grubuna ve son olarak dişli göbeğine kadar uzanır ve bu zincirdeki her bileşenin tekrarlanan eksenel yük altında mikron seviyesinde geometriye sahip olması gerekir.
Sürücü kolu hareket ettirdiğinde vites rayı, genellikle kaydırıcı olarak adlandırılan senkromeç manşonunu hedef dişliye doğru bastıran bir çatalı kaydırır. Kaydırıcı dişli göbeğine yivlidir ve iç oluklarında yay yüklü payandaları taşır. Bu payandalar senkromeç halkasını dişli konisine doğru iter; sürtünme giriş ve çıkış hızlarını eşitler; daha sonra kaydırıcı kama dişleri halka dişli dişleri üzerinde kayar ve dişliyi göbeğe kilitler. Bir kılavuz blok veya durdurma bloğu, hareketin sonundaki son darbeyi emerken, bir tetik pimi ve kilitleme plakası rayı yerinde tutar ve iki dişlinin aynı anda birbirine geçmesini önler.
Her bileşen ölçülebilir bir şekilde değişim hissine katkıda bulunur. Aşağıdaki liste her birinin işlevini ve arıza açısından kritik yüzeyini özetlemektedir.
 Yüzeyi Sertleştirilmiş Binek Araç Senkronizatörü Kaydırıcı Komplesi Bu damgalı kaydırıcı, sabit oluk boyutları ve vites değiştirme hissi için kontrollü bir kasa derinliğine kadar karbürlenmiştir. Hafif, yüksek entegrasyonlu tasarımı, manuel ve otomatik şanzımanlara uygundur ve vites geçişlerinin yumuşaklığını değerlendirirken onu önemli bir bileşen haline getirir. Ürünü Görüntüle →
Yüzeyi sertleştirilmiş çelikten yapılmış ve 0,3-0,8 mm etkili kasa derinliğine kadar karbonlanmış, dikme oluğu genişliği /-0,02 mm'de tutulan bir binek otomobil senkronlayıcı sürgüsü, yüksek hacimli manuel vites kutuları için mevcut performans temel çizgisini temsil eder.
Dört arıza modu, vites değiştirme bileşenlerinde alan geri dönüşlerinin yüzde 90'ından fazlasını oluşturur: kaydırıcı payanda-oluk aşınması, tetik pimi yorgunluğu, kılavuz blok kırılması ve gövde halkası yüzeyi aşınması ve her biri vites değiştirme hissinde farklı bir teşhis edilebilir imza bırakır.
Mühendislik ekibimiz tarafından 2024 ile 2025 yılları arasında tamamlanan 500 senkromeç düzeneğinin sahaya dönüş çalışmasında birincil arıza dağılımı şöyleydi:
Birincil arıza modu, 500 senkronizör düzeneğinin saha dönüş çalışması
Kaydırıcı gergi kolu-oluk aşınması ilk olarak 2-3 vites büyütüldüğünde taşlama olarak ortaya çıkar; Bunun genel nedeni, kasa derinliğinin temas basıncı için çok sığ olmasıdır, dolayısıyla oluk kenarı akıp yuvarlanır. Kilit pimi yorgunluğu çentiklere ve ara sıra dişlilerin fırlamasına neden olur, çünkü aşırı sertleştirilmiş pimler kırılgan hale gelir ve alt kesimde çatlar. Kılavuz blok kırıkları, eksik kavramayla birlikte gevşek bir kayma hissi verir ve darbe stresini yoğunlaştıran keskin iç yarıçaplardan kaynaklanır. Sürtünme artık hızları yeterince hızlı eşitleyemediğinden, balk halkası yüzeyinin aşınması çift kavramayı zorlar.
 Etki Ömrü için Soğuk Başlı Senkronizatör Durdurma Bloğu Soğuk şişirmeyle oluşturulan bu durdurma bloğu, gerilim yükselticilerin makineyle işlenmesini önler ve darbe direncini artırır. Kullanım sırasında kaydırıcının serbest kalmasını sınırlandırarak, gevşek vites değiştirme hissine ve eksik kavramaya neden olan kılavuz blok kırıklarını giderir. Ürünü Görüntüle →
Durdurma bloğu, senkronize edici paketindeki en fazla darbeye maruz kalan bileşendir. İşlenmiş bir bloktan soğuk kafalı bir durdurma bloğuna geçiş, kesme izlerinin yarattığı gerilim yükselticileri ortadan kaldırır ve geçiş yarıçapı etrafındaki tanecik akışını değiştirerek darbe ömrünü uzatır.
Üretim süreci, değişen bir bileşenin maliyetini, toleransını ve yorulma ömrünü ilk parça gönderilmeden önce sabitler ve soğuk şişirme, tahıl akışını koruduğu ve birim maliyeti düşük tuttuğu için yüksek hacimli kaydırıcılar, pimler ve itme blokları için baskın rotadır.
Proses seçimi uygulamanın geometrisine, hacmine ve gerilim spektrumuna bağlıdır. Aşağıdaki tablo şanzıman vites değiştirme bileşenleri için en önemli üç rotayı karşılaştırmaktadır.
| Süreç | Tipik tolerans | Ekonomik parti büyüklüğü | Göreceli parça maliyeti | Tipik değişen parçalar |
| Soğuk başlık | /-0,02 mm | 50.000 ve üzeri | En düşük | Kaydırıcılar, tetik pimleri, itme blokları |
| CNC işleme | /-0,005 mm | 1.000 ila 20.000 | Orta ila yüksek | Kılavuz blokları, vites çatalları, braketler |
| Toz sinterleme | /-0,05 mm | 100.000 ve üzeri | Düşük | Düşük-load guides, spacers |
Tahıl akışı parçanın konturunu takip ederek darbe yorulma mukavemetini artırır. Malzeme kullanımı yüzde 100'e yakındır, hurda minimum düzeydedir ve oluşturulan yüzey çok az işleme gerektirir veya hiç işleme gerektirmez. 0,3-0,8 mm'lik karbürlenmiş kasaya sahip bir tetik pimi veya kaydırıcı için soğuk şişirme, parça başına en düşük maliyeti sağlar.
Karmaşık alttan kesmeler, derin çapraz delikler veya kalıpta tutulamayan aşırı sıkı milimetre altı toleranslar daha iyi işlenir. Düşük hacimli servis parçaları ve prototip çalışmaları da işlemeyi tercih eder çünkü telafi edilecek takım amortismanı yoktur.
Malzeme seçimi süreç kararının üstünde yer alır. Yüzeyi sertleşen çelikler 20CrMnTi ve 16MnCr5 sürgü ve itme bloklarına hakimdir; 420 veya 430 gibi paslanmaz kaliteler korozyon direncinin önemli olduğu yerlerde, örneğin neme maruz kalan kilit pimlerinde görülür; POM ve PA66 gibi mühendislik plastikleri, ağırlığın ve sürtünmenin darbe dayanımından daha önemli olduğu düşük yüklü kılavuz bloklarda çalışır.
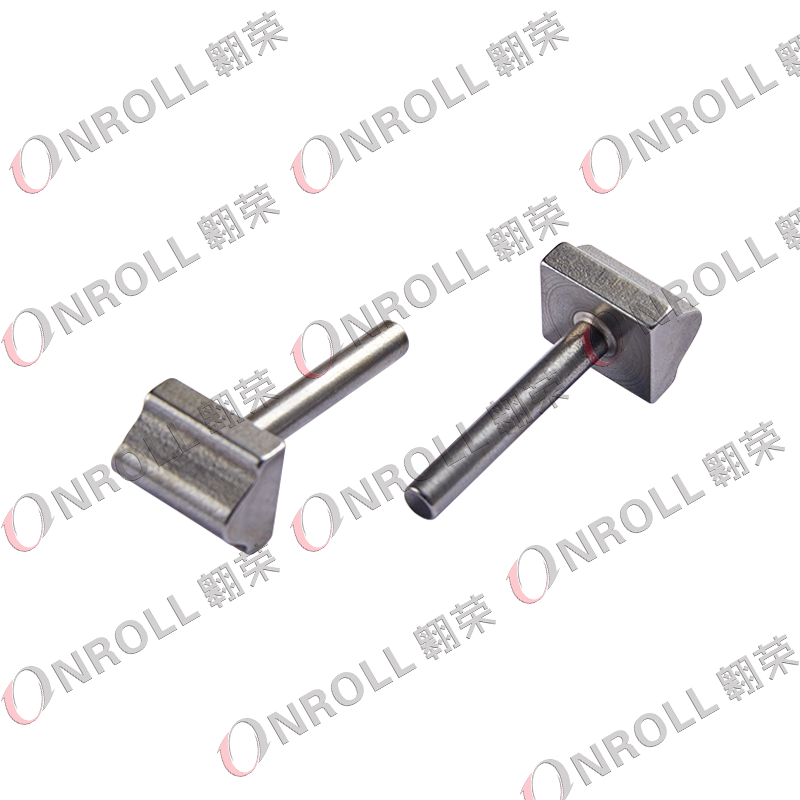 Soğuk Başlıklı ve İşlemeli Ticari Araç İtme Bloğu Soğuk şişirme ile işlemeyi birleştiren bu itme bloğu, maliyeti düşürürken mekanik gücü korur. Ticari dişli kutularındaki ağır yükler ve torklar için tasarlanmış olup, deformasyon direncinin gerekli olduğu yüksek stresli uygulamalara uygundur. Ürünü Görüntüle →
20CrMnTi'den üretilen ve 0,4-0,6 mm kasa derinliğine kadar karbürlenen soğuk kafalı bir ticari araç itme bloğu, tipik olarak ağır iş kamyonu dişli kutularında tasarım ömrü boyunca ölçülebilir bir deformasyon olmadan 3.000-5.000 N'lik vites değiştirme yüklerini taşır.
Bir kayan parça tedarikçisinin belgeler ve numunelerle dört şeyi kanıtlaması gerekir: boyutsal yeterlilik, ısıl işlem kontrolü, malzeme izlenebilirliği ve süreç kararlılığı ve IATF 16949 kaydı karar değil, giriş biletidir.
Yeni bir parça seri tedarike geçmeden önce minimum kabul rutini olarak aşağıdaki beş kontrolü kullanın.
Senkronizatör sürgüsünün dikme-oluk genişliği, gelen incelemede en çok denetlenen boyuttur. Baskı sınırını 0,05 mm aştığında, payanda radyal ön yükünü kaybeder ve senkromeç halkası artık dişli konisine yeterince erken temas etmez, böylece sürücü sert, çentikli bir vites değişimi hisseder.
Kaydırıcı, hız senkronizasyonundan sonra dişliyi fiziksel olarak göbeğe kilitleyen yivli manşondur. Halka, kaydırıcı dişleri birbirine geçmeden önce giriş ve çıkış hızlarını eşitlemek için koni temasını kullanan sürtünme elemanıdır. Hasarlı bir halka taşlamaya neden olur; Hasarlı bir sürgü eksik kilitlemeye, dişlinin yerinden çıkmasına veya her ikisine birden neden olur.
Atölye uygulaması, baskı sınırının 0,05 mm ötesinde büyüyen bir dikme oluğu genişliğini veya uzunluğunun yüzde 20'sinden fazlasında spline pahının görünür yuvarlamasını değiştirme eşiği olarak ele alır. Bu noktada senkromeç düzeneği artık hız eşleştirme penceresini tutamaz ve vites değiştirme kalitesi hızla düşer.
Evet, ancak yalnızca doğru yükleme zarfında. POM ve PA66 kılavuz blokları, kavrama kuvvetlerinin yaklaşık 1.000 N'nin altında kaldığı düşük yüklü vites değiştirme yollarında iyi performans gösterir. Ağır kamyon veya yüksek torklu uygulamalarda, soğuk başlı çelik bir blok gereklidir; bu konumlarda plastik kullanılması 50.000 km'den daha az bir sürede çatlaklara ve eksik kavramaya neden olur.
Tek bir ölçüm süreci değil numuneyi kanıtlar. Cpk'nin 1,33 veya daha yüksek olması, süreç yayılımının tolerans aralığı dahilinde kaldığı ve dolayısıyla gelecekteki partilerin onaylanan gibi davranacağı anlamına gelir. Stabil bir Cpk olmadan, ilk makaleyi geçebilir ve ardından aynı kalıptan aralıklı olarak tolerans dışı parçalar alabilirsiniz.
E-posta adresiniz yayımlanmayacaktır. Gerekli alanlar işaretlenmiştir *

(+86)-191 0581 0729
(+86)-137 5830 1558